

巧工装撬动大改善
——宝光智能装配工序质量工艺提升纪实
开关柜装配工序,是产品成形的关键环节。2026年,围绕公司年中工作会议精神与卓越质量三年行动“筑基与攻坚年”工作要求,宝光智能从生产现场最笨重、最费力的工序入手,以小切口破题、向深层次攻坚,自主设计制造门板安装车、定制引入触头盒安装机械臂,用两个全新工装撬动了装配工序质量与效率的双重提升。
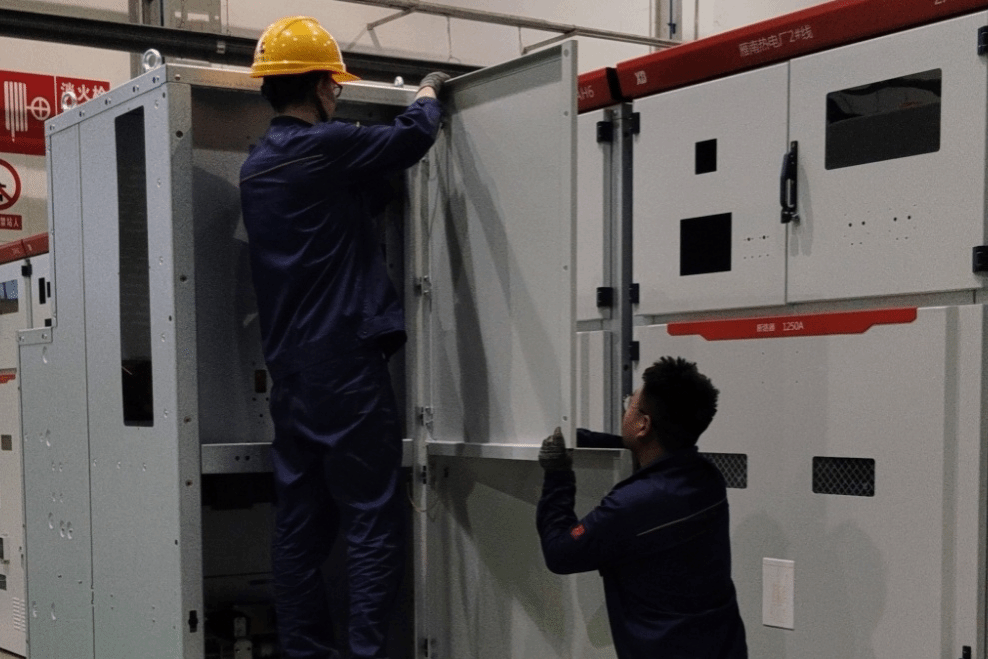
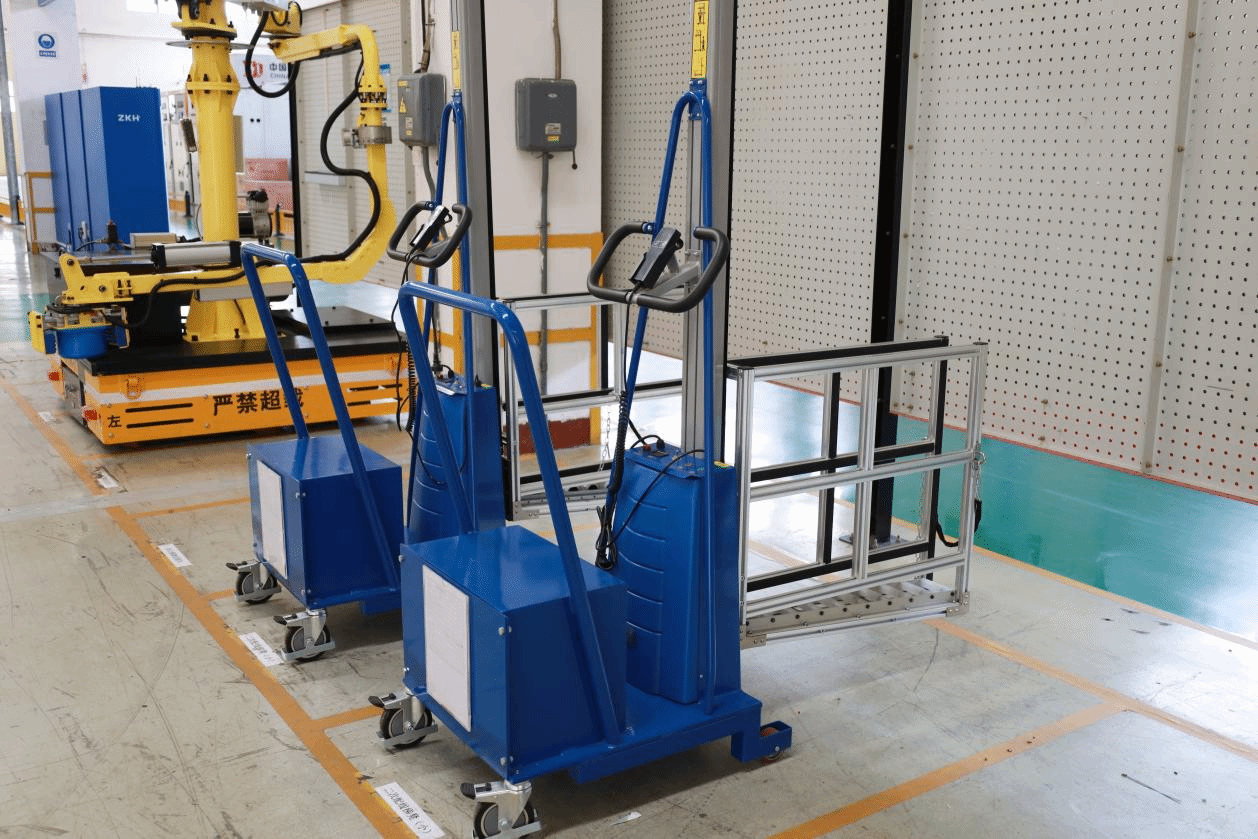
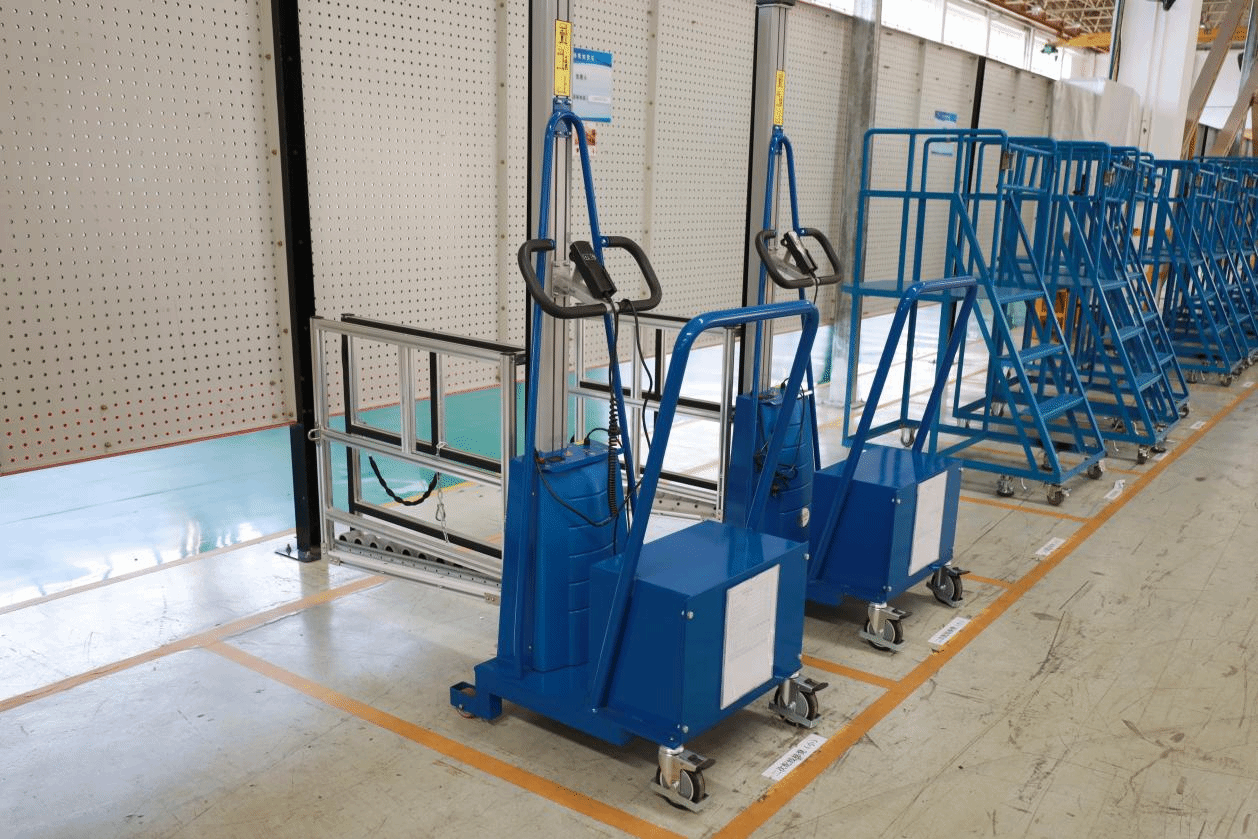
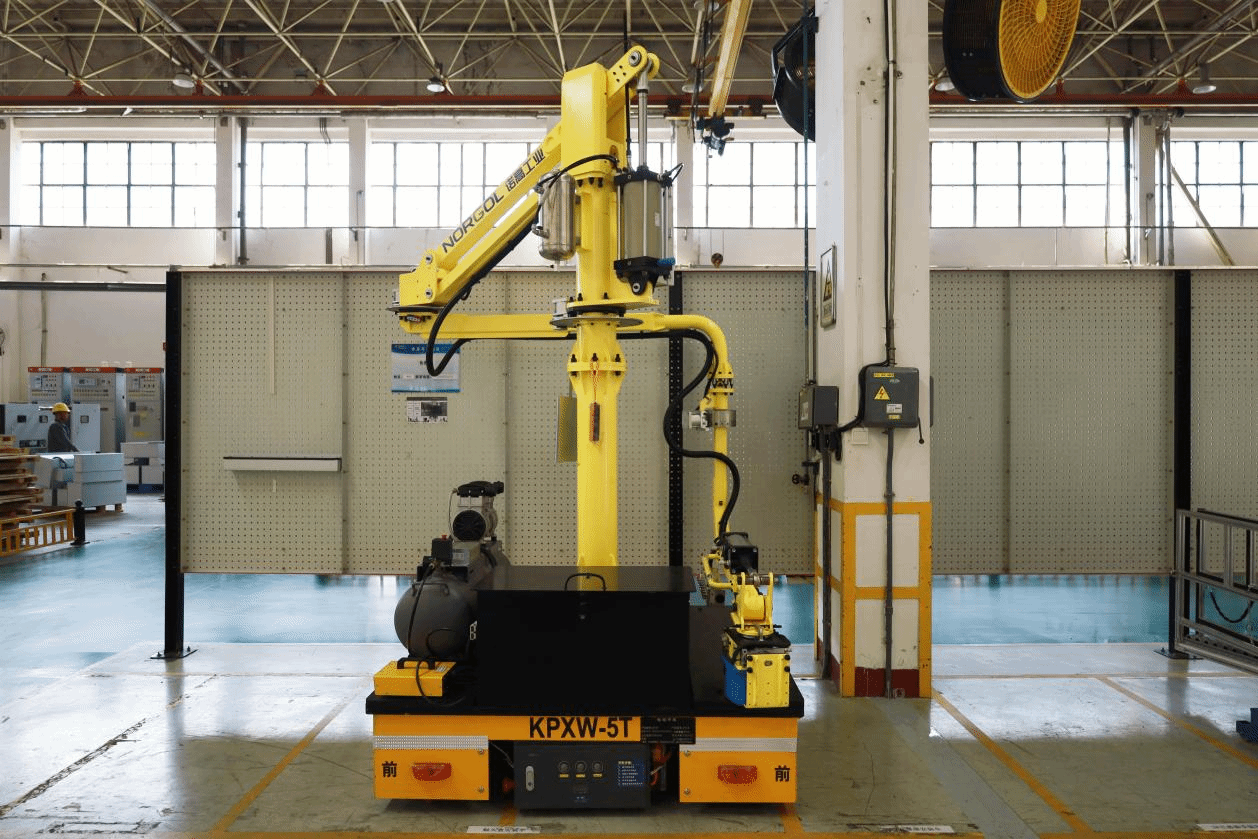
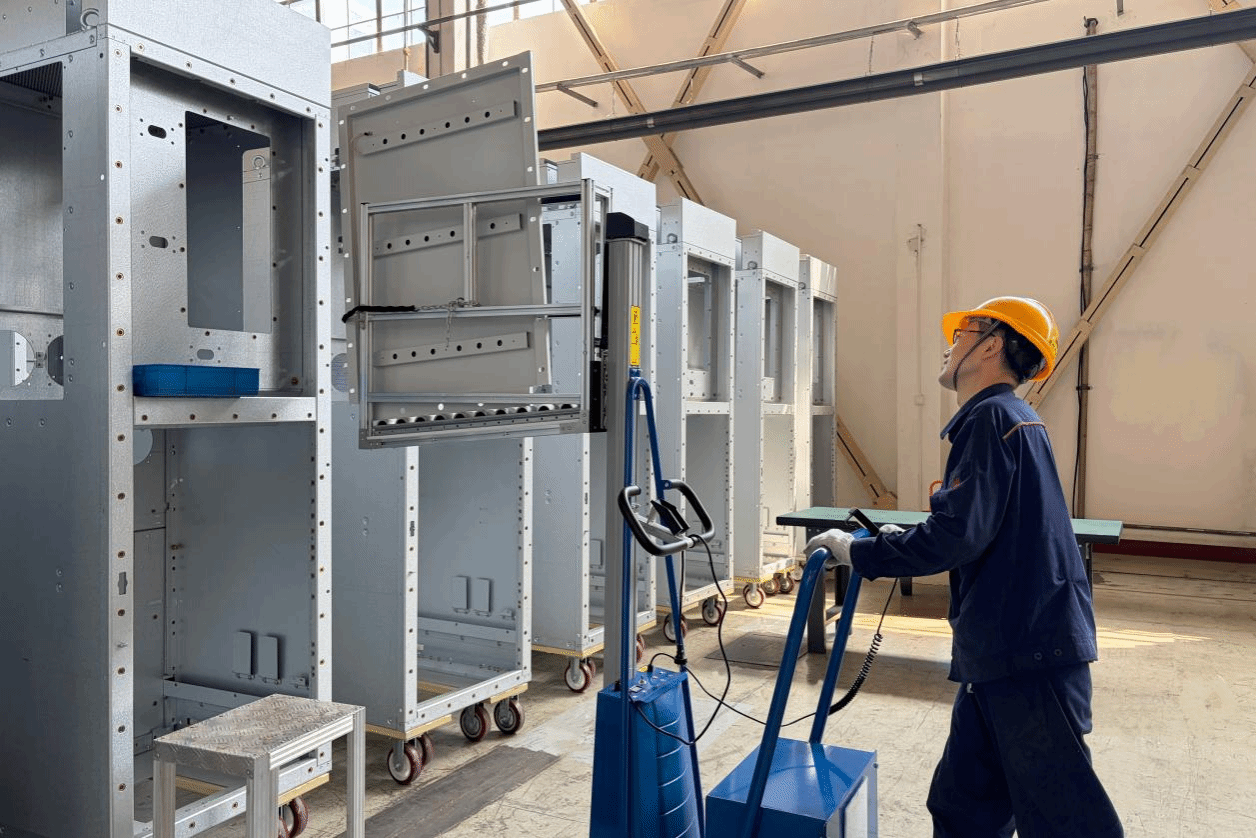
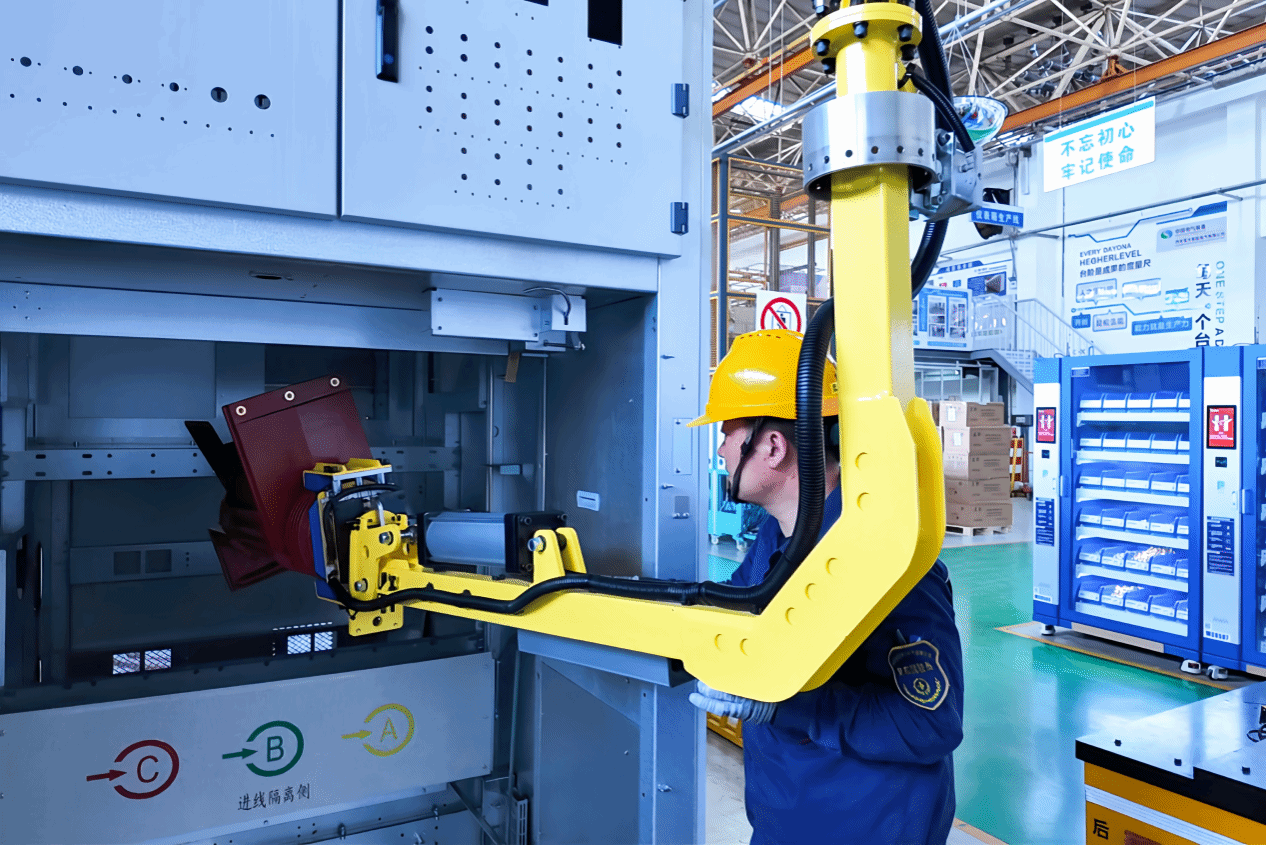
走进宝光智能装配车间,这两台新设备已投入常态化使用:一台门板安装车,操作工人单手扶住柜门即可完成对位安装;一台触头盒安装机械臂,员工握着摇杆轻轻调整,触头盒便被稳稳送入柜内。而在数月前,这两道工序还完全依赖人力完成。
直面痛点:两道工序困于“笨重”
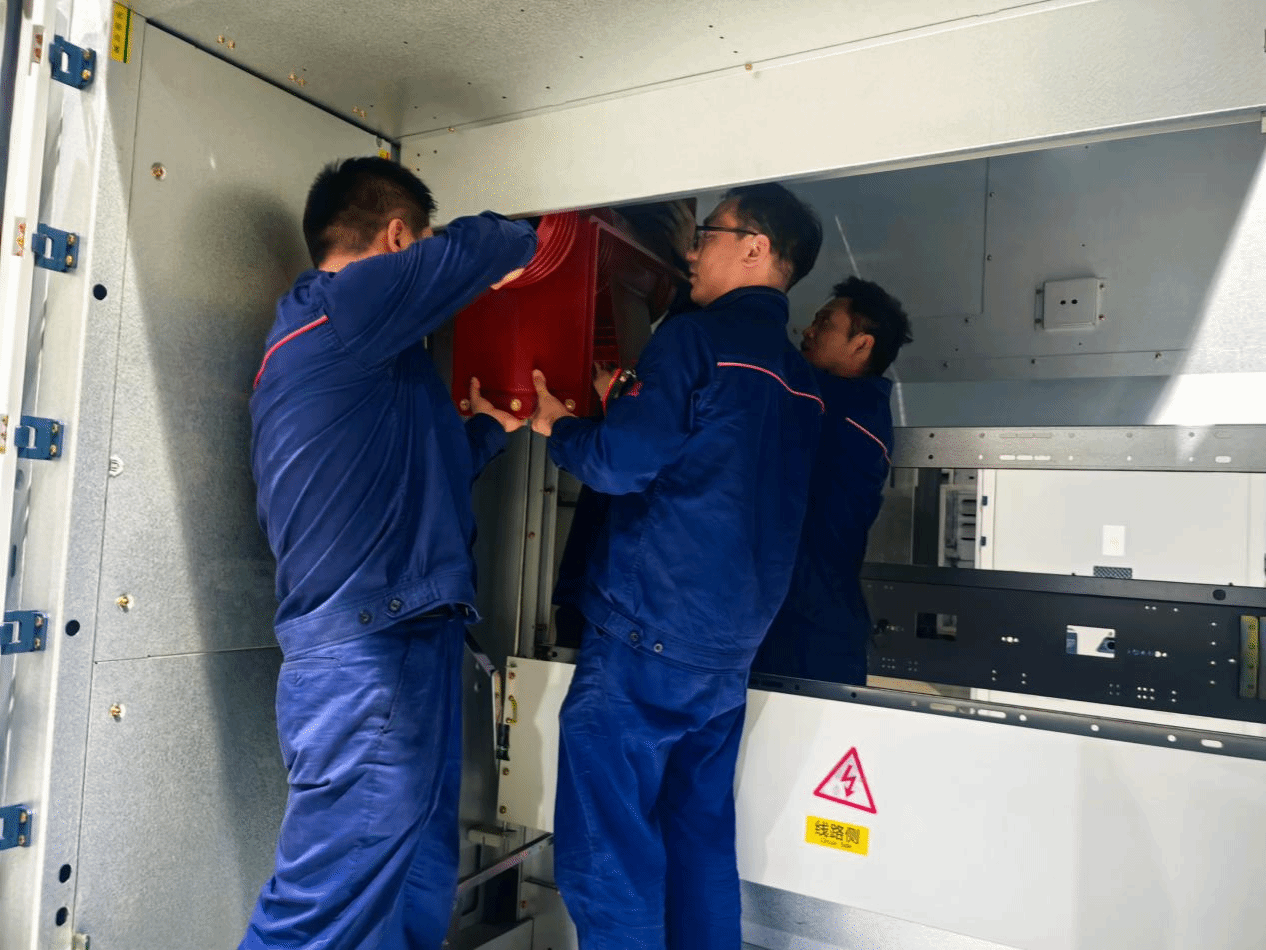
开关柜门板安装,此前需两人配合抬举、对位、紧固,单扇柜门重达数十公斤,螺栓孔对位精度要求高,稍有偏差需反复调整。触头盒装配则更为棘手:环氧树脂材质脆性大,装配需多人同时作业,托扶、微调、紧固都需要人员。人工托举过程中滑脱风险较高,一旦触头盒坠落,轻则绝缘件破损报废,重则造成人员砸伤。一线员工普遍反映:劳动强度大、操作费劲、作业过程提心吊胆。
集智攻关:从一线反馈到自主破题
针对两道工序的长期痛点,生产班组没有等待,而是主动寻求改变。班组立足现场实际,连续多日跟踪观测,逐项记录作业耗时、质量缺陷和员工操作反馈,梳理出“人力投入多、作业强度大、安全隐患高、质量稳定性差”四类核心问题。
在此基础上,班组确定了“用辅助设备替代人力、用机械定位替代人工对位”的改善思路。门板安装车的研制经历了两轮方案迭代。首版采用简易支撑架配手动千斤顶,结构简单但无法适配多规格柜体;第二版改用电动升降支架,定位精度提升但移动不便、漆面防护不足。班组广泛收集一线意见后,最终定型方案采用液压无级升降机构配合软性缓冲支撑及可移动底盘一体化设计,兼顾升降可调、柜体漆面防护、产线灵活转运三大功能。
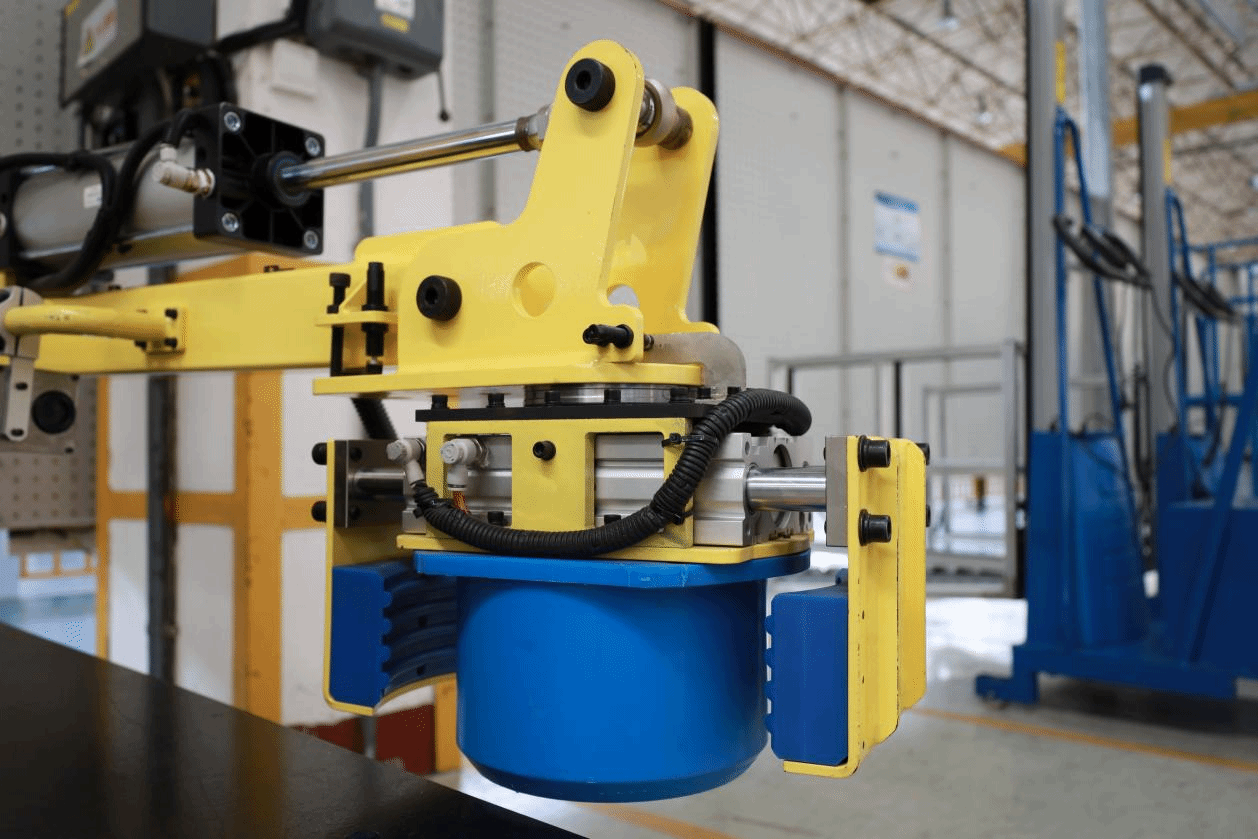
触头盒安装机械臂的引入则走了另一条路。班组在征集一线操作工诉求后,决定引入电动移动式机械臂替代人工托举,设备采用充电移动式设计,无需搭接临时电源,灵活适配多工位流转。但市面上的通用机械臂只能解决“举”的问题——触头盒夹住了还得靠人手去对准安装孔位,效率提升有限,重体力活依然没有完全摆脱。一线操作工提出想法:“能不能给机械臂做个专用抓取头,把车间常用的两种触头盒都能卡住,我们只管对准微调就行?”班组采纳建议,联合技术人员专门设计了一款双功能抓取附件,可适配车间两种常用规格触头盒。工人操作机械臂抓取触头盒,只需轻轻摇动摇杆完成对准微调,机械臂承担全部重量,装配从“多人托举一身汗”变成了“一人摇杆轻松装”。
减负提效:工装落地成果可见
两项改善投用后,效果显著。门板安装由双人抬举变为单人独立操作,漆面划伤问题同步消除,对位精度显著提高。触头盒安装由多人配合减为一人操作,人力配置优化25%;机械臂稳定承重替代人工托举,滑脱风险彻底消除,作业者从体力劳动者转变为设备操作者,安全底线更加牢固。柜体组装整体生产效率提升60%,各工序衔接更加顺畅。
两台工装均已形成标准化作业文件,纳入车间日常生产装备管理体系。其改善方案在车间内部完成推广复制,为同类工序的优化提供了可参照的实践路径。
此次改善实践表明:精益改善并非依赖大规模设备投资或外部技术引进,一线班组基于现场观察和员工反馈的自主改善,同样能够产生显著成效。发现问题的一线敏锐、动手制作的钻研精神、反复试用的挑剔眼光——改善从来不是一个人的功劳,而是车间集体智慧的合力。宝光智能将继续将这一改善方法拓展至更多工序环节,以小切口推动质量工艺持续提升。
